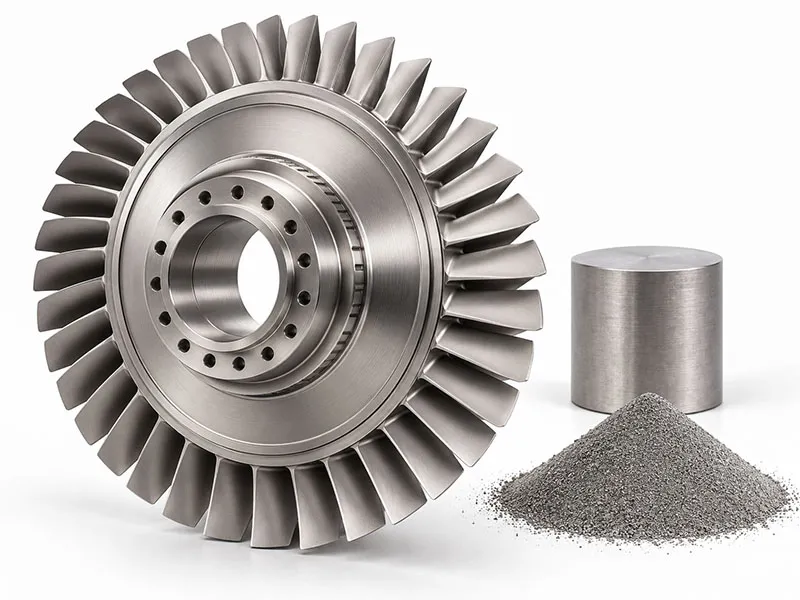
Компания Better Metal — ведущий производитель и специалист по высокоточной обработке порошковых металлургических (ПМ) суперсплавов. Поскольку в авиационных двигателях и высокопроизводительных газовых турбинах рабочие температуры и центробежные напряжения выходят за пределы металлургических возможностей традиционных литых и деформируемых сплавов, ПМ суперсплавы представляют собой оптимальное конструкционное решение. Благодаря быстрому затвердеванию распыленных капель металла, технология ПМ полностью исключает макросегрегацию и укрупнение осажденных частиц, что позволяет использовать более высокие добавки элементов, образующих γ'-фазу (Al, Ti, Ta, Nb). Мы поставляем полный спектр продукции — от сверхчистых сферических предварительно легированных порошков (PREP/VIGA) до заготовок, полученных методом горячего изостатического прессования (ГИП), и изотермически кованых турбинных дисков, близких к окончательной форме.
В высоколегированных никелевых суперсплавах с содержанием гамма-штрих (γ') фазы более 50% традиционная слитковая металлургия сталкивается с серьезной химической макросегрегацией, термическим растрескиванием и крайне высоким сопротивлением деформации при ковке. Порошковая металлургия преодолевает эти ограничения путем компактирования микронных распыленных порошков методами горячего изостатического прессования (ГИП), экструзии и изотермической штамповки. Полученный материал обладает ультрамелкозернистой однородной равноосной структурой с непревзойденным пределом текучести при температурах до 750°C и превосходным сопротивлением распространению усталостных трещин.
1. Для производителей авиадвигателей и предприятий ОПК:
Решаемые ключевые задачи: Преждевременное разрушение дисков, малоцикловая усталость (МЦУ) при знакопеременных термомеханических нагрузках и высокий уровень брака при изготовлении массивных вращающихся деталей.
Что мы предлагаем: 100% беспористые турбинные диски точной формы (near-net-shape), диски и барабаны компрессоров, дефлекторы турбин и защитные втулки валов. Изделия проходят термическую обработку с формированием дуальной микроструктуры (мелкое зерно в ступичной части для высокой прочности на растяжение и усталостной долговечности, крупное зерно на ободе для повышенного сопротивления ползучести) при гарантированном контроле неметаллических включений на микроскопическом уровне.
2. Для специалистов по аддитивному производству и 3D-печати в аэрокосмической отрасли:
Решаемые ключевые задачи: Пористость порошка, полые сателлитные частицы, плохая текучесть слоя порошка и образование трещин при высокоскоростной кристаллизации под воздействием лазерного или электронного луча.
Что мы предлагаем: Сферические порошки, полученные методами вакуумно-индукционной плавки с газовой атомизацией (VIGA) и плазменного распыления вращающегося электрода (PREP), оптимизированные для LPBF, EBM и DED/LMD. Контролируемый гранулометрический состав (PSD: 15–53 мкм, 45–106 мкм), ультранизкое содержание кислорода (< 100 ppm), высокая насыпная плотность, отсутствие сателлитов и превосходная пригодность для повторного использования.
3. Для производителей тяжелых газовых турбин и энергетического оборудования:
Решаемые ключевые задачи: Крупногабаритные размеры деталей, экстремальная термическая деградация при непрерывной эксплуатации свыше 50 000 часов и чрезмерный расход исходного материала при механической обработке массивных поковок.
Что мы предлагаем: Крупногабаритные компактированные кольцевые заготовки из ПМ-сплавов, дисковые заготовки (внешний диаметр до 1200 мм) и конструкционные оболочки точной формы, полученные методом ГИП. Формообразование, близкое к конечным размерам, кардинально снижает коэффициент расхода металла (Buy-to-Fly — часто с 8:1 до 2:1), снижая затраты на механическую обработку и повышая общую целостность материала.
4. Для разработчиков клапанов высокого давления и ответственной технологической оснастки:
Решаемые ключевые задачи: Задирообразование, тяжелый эрозионный износ и термическая усталость в клапанах для сверхкритических сред и высокотемпературных экструзионных матрицах.
Что мы предлагаем: Монолитные блоки, полученные методом ГИП, и композитные биметаллические плакированные компоненты с изотропной твердостью, обеспечивающие значительно более длительный ресурс износостойкости по сравнению с традиционными деформируемыми прутками.
Предлегированные сферические порошки: 0–45 мкм, 15–53 мкм, 45–106 мкм, 53–150 мкм; герметичная упаковка в алюминиевые контейнеры с продувкой аргоном.
Заготовки после ГИП: Диаметр 50 мм – 600 мм; длина до 1500 мм.
Изотермически штампованные диски точной формы: Внешний диаметр 100 мм – 1200 мм; изготовление строго по 2D/3D чертежам заказчика.
Экструдированные / катаные прутки из ПМ-сплавов: Диаметр 15 мм – 180 мм для высоконагруженного крепежа и стяжных болтов/тяг лопаток.
1-е поколение (класс 650°C): René 95, IN100, FGH4095.
2-е поколение (класс 700°C, с повышенной трещиностойкостью): René 88DT, Udimet 720 / 720Li, FGH4096.
3-е и 4-е поколения (класс 750°C–800°C): ME3 (René 104), Alloy 10, FGH4097, FGH4098.
По запросу возможно распыление сплавов специального состава и опытно-промышленных партий.
Изотропия свойств: Полное отсутствие направленной сегрегации и текстурной анизотропии; идентичные механические характеристики в радиальном, осевом и тангенциальном направлениях.
Повышенная усталостная долговечность: Ультрамелкозернистая структура (обычно ASTM 10–13 в мелкозернистом состоянии) существенно увеличивает число циклов до зарождения усталостной трещины.
Высокий предел текучести: Превышает 1050–1200 МПа при 650°C, обеспечивая исключительный запас прочности против пластической деформации под действием экстремальных центробежных нагрузок.
Телефон: 86-18623759992
jason@bettmetal.com

Инновационные материалы
За светлое будущее.